O-Ring Auslegung: Nut und Einbaumaße
Ein O-Ring dichtet, weil er in seiner Nut verpresst wird. Gut ausgelegt ist er, wenn Verpressung, Füllgrad und Dehnung im Zielbereich liegen und der Werkstoff zu Temperatur, Medium und Druck passt. Hier finden Sie die Kennzahlen, die Einbaumaße für Flansch, Kolben und Stange und die Regeln für den Innendurchmesser.
- Verpressung: statisch 15–30 % der Schnurstärke, bei FFKM 10–20 %, dynamisch 6–20 %. Der Füllgrad bleibt unter 85 %.
- Normgrößen nach ISO 3601 wählen: Sie sind am besten verfügbar, und für sie gibt es abgestimmte Einbaumaße.
- Den Innendurchmesser bestimmt die Einbauart: Flansch nach Druckrichtung, Kolben 1–6 % gedehnt, Stange mit 1–3 % Übermaß außen.
- Temperatur immer mit dem Medium bewerten: FKM hält an Luft +200 °C, in Wasserdampf nur 120 °C.
- Unter Druck: härterer Werkstoff, kleiner Dichtspalt und ab höheren Drücken Stützringe.
Funktionsprinzip: die Verpressung
Bei einer O-Ring Abdichtung dreht sich alles um die Verpressung zwischen den Dichtflächen. Der Ring wird in der Nut flach gedrückt, füllt die feinen Unebenheiten der Oberflächen und gleicht kleine Versätze aus. Unter Druck schiebt das Medium ihn zusätzlich an die druckabgewandte Flanke und presst ihn fester an die Dichtflächen.
Die Nut ist so ausgelegt, dass die Verpressung auch dann reicht, wenn der Ring im Medium leicht schrumpft oder sich die Toleranzen der Bauteile ungünstig addieren. Zu stark darf er aber nicht verpresst werden, sonst steigen Reibung und bleibende Verformung.
Drei Kennzahlen für jede Nut
Mit Verpressung, Füllgrad und Dehnung prüfen Sie jeden Einbauraum, auch einen, der in keiner Tabelle steht:
(d2 − t) / d2 × 100Große Schnurstärken werden schwächer verpresst, die größten in unserer Tabelle mit 14 % knapp unter 15 %. Für FFKM die Nut etwas tiefer auslegen.
(π × d2² / 4) / (b × t) × 100Der Ring braucht Platz für Wärmeausdehnung und Quellung, bei hohen Temperaturen mehr Reserve.
(Nutgrund-Ø − d1) / d1 × 100Mehr Dehnung macht die Schnur dünner und senkt die Verpressung. An der Stange wird der Ring stattdessen leicht gestaucht.
So sehen die drei Kennzahlen für die gängigen Schnurstärken aus, mit den Nutmaßen aus unserer Tabelle:
O-Ring Tabellen als Leitlinie für die Abmessung
Innendurchmesser d1 und Schnurstärke d2 bestimmen die Abmessung eines O-Rings. Zusammen mit der Nuttiefe ergibt sich daraus die Verpressung im eingebauten Zustand. Normgrößen haben drei Vorteile:
- Sie sind am besten verfügbar, oft ab Lager.
- Für die Fertigteile gelten genormte Toleranzen.
- Für sie gibt es abgestimmte Einbaumaße.
Die ISO 3601 ist der weltweite Standard für O-Ring Größen und verknüpft die Abmessungen mit passenden Einbauräumen. So finden Sie zum gegebenen Einbauraum die passende Größe oder umgekehrt zum O-Ring den Einbauraum, immer mit dem Ziel, die Verpressung im Sollbereich zu halten. Alle Normgrößen stehen in unseren O-Ring Tabellen, wie die Norm aufgebaut ist, erklärt der Beitrag zur ISO 3601. Einen vorhandenen O-Ring vermessen Sie mit unserer Anleitung O-Ringe messen.
So bestimmen Sie den Innendurchmesser d1
Die Schnurstärke wählen Sie so groß, wie der Bauraum erlaubt. Den Innendurchmesser bestimmt die Einbauart. Bei der Flanschdichtung wird der Ring statisch und axial verpresst, die Druckrichtung entscheidet, an welcher Flanke er anliegt:
Der Ring liegt außen an. Sein Außen-Ø entspricht dem Nut-Außen-Ø, 0–3 % gestaucht.
Der Ring liegt innen an. d1 entspricht dem Nut-Innen-Ø, 0–3 % gedehnt.
Druck von innen: Der Außen-Ø des Rings soll 100 bis 103 mm betragen. Mit d1 = Außen-Ø − 2 × d2 passt ein Innendurchmesser von 92,9 bis 95,9 mm. Druck von außen: Mit der Nutbreite 5,30 mm liegt der Nut-Innen-Ø bei 89,4 mm, mit 0–3 % Dehnung passt d1 = 86,8 bis 89,4 mm. Wählen Sie je Druckrichtung eine Normgröße aus dem Bereich.
Bei Kolben und Stange wird der Ring radial verpresst. Aus dem Nutgrund-Ø und der zulässigen Dehnung oder Stauchung ergibt sich d1, die Beispiele gelten für d2 3,53 mm, statisch:
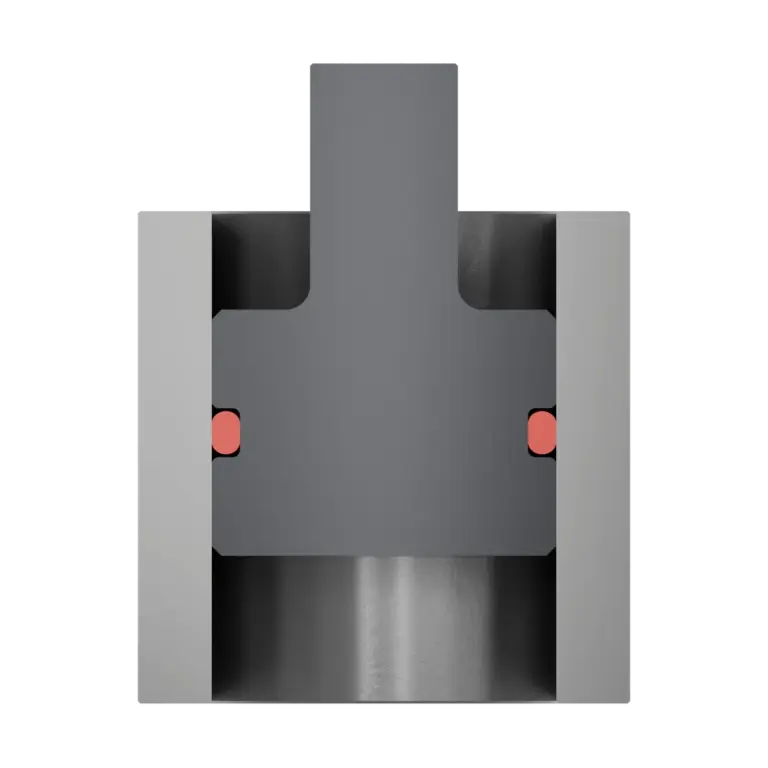
Nut im Kolben. Den Ring 1–6 % auf den Nutgrund dehnen, dynamisch höchstens 3 %.
d1 = Nutgrund-Ø / (1,01 bis 1,06)
Bohrung 50 mm, t 2,70 mm: Nutgrund-Ø 44,6 mm, d1 42,1 bis 44,2 mm
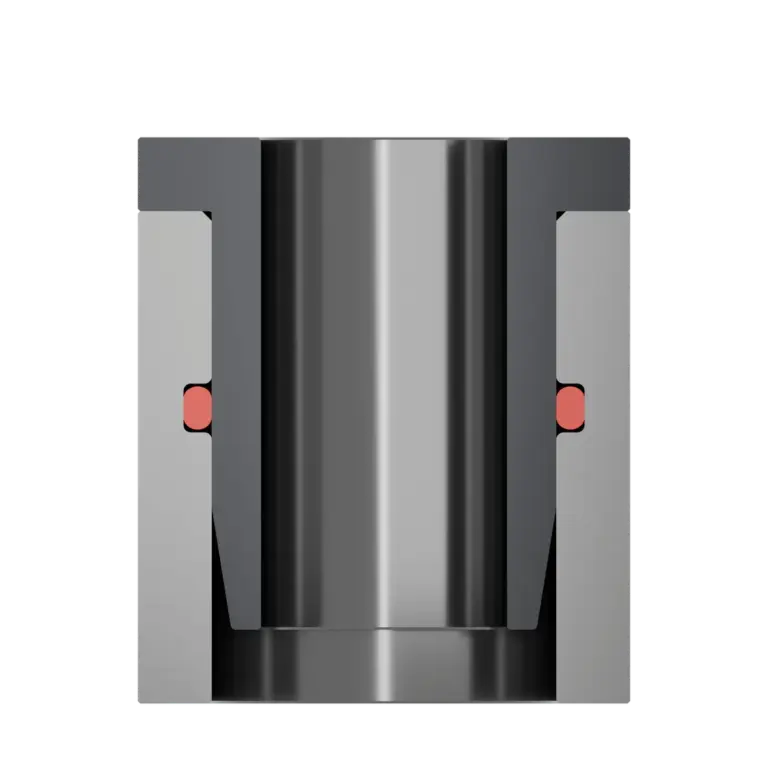
Nut im Gehäuse. Den Ring-Außen-Ø 1–3 % größer als den Nutgrund-Ø wählen, bei d1 ab 250 mm bis 5 %.
d1 = Nutgrund-Ø × (1,01 bis 1,03) − 2 × d2
Stange 20 mm, t 2,70 mm: Nutgrund-Ø 25,4 mm, d1 18,6 bis 19,1 mm
Nicht elastisch und deshalb nur für die Flanschnut: d1 gleich Nut-Innen-Ø, weder dehnen noch stauchen.
Beim Einlegen höchstens 3 %, dauerhaft höchstens 1 % dehnen. Als Stangendichtung nur statisch, für die Kolbendichtung zu wenig dehnbar.
Unsere Nutberechnung rechnet Nutmaße und d1 für Ihre Einbausituation, mit Druckrichtung, Dehnung und Toleranzen.
Temperatur und Medien bestimmen die Werkstoffauswahl
Jeder Werkstoff hat einen Temperaturbereich, in dem seine Dichteigenschaften stabil bleiben. Die untere und die obere Einsatzgrenze gehören deshalb in jede Auslegung.
Zu hohe Temperatur
Zu viel Hitze nimmt dem O-Ring dauerhaft seine Elastizität. Zuerst dehnt er sich stark aus, die Verpressung steigt und mit ihr die Reibung, vor allem bei bewegten Abdichtungen. Dabei kann er Material verlieren, das ihm nach dem Abkühlen für die nötige Verpressung fehlt. Er kehrt dann nicht mehr ganz in seine Form zurück. Dazu kommt die Nachvulkanisation: Unter hoher Temperatur entstehen zusätzliche Bindungen zwischen den Molekülketten, die den Ring dauerhaft verhärten.
Zu niedrige Temperatur
Unterhalb der Glasübergangstemperatur verliert der Werkstoff seine Elastizität und Belastbarkeit. Das ist umkehrbar, beim Erwärmen kehren die Eigenschaften zurück. Gefährlich sind Druckspitzen oder Stöße in der Kälte: Dann kann der steife Ring den veränderten Dichtspalt nicht mehr überbrücken.
Temperatur immer im Zusammenhang mit dem Medium
Die Temperaturangabe eines Werkstoffs gilt an Luft. In anderen Medien liegt die Grenze oft deutlich niedriger. FKM etwa ist an Luft bis +200 °C einsetzbar, in Wasserdampf bis 120 °C und in Heißwasser gar nicht empfohlen. Für Dampf ist peroxidisch vernetztes EPDM die bessere Wahl, mehr dazu im Beitrag O-Ringe für Heißwasser.
| Werkstoff | An Luft | Heißwasser und Dampf |
|---|---|---|
| FFKMECOLAST® | −40/+340 °C je nach Type | bis 210–270 °C je nach Type |
| FKM | −25/+200 °C, FKM EX40 −40/+225 °C | Dampf bis 120 °C, Heißwasser nicht empfohlen |
| FEP-ummantelt | −25/+205 °C, mit Silikonkern ab −60 °C | bis 205 °C |
| PTFE | −250/+250 °C | bis 250 °C |
| EPDMperoxidisch | −45/+150 °C | bis 170 °C |
| NBR | −30/+120 °C | Heißwasser bis 80 °C, Dampf nicht empfohlen |
Einsatztemperatur an Luft laut unseren Werkstoffdaten, Heißwasser und Dampf als Erfahrungswerte. FFKM: Spanne über alle ECOLAST-Typen, zum Beispiel NH5750 −25/+270 °C, NH5751 HT −15/+330 °C, NH5760 LT −40/+270 °C, in Heißwasser und Dampf NH5750 bis 210 °C, NH5755 HT bis 270 °C. Maßgeblich ist das Datenblatt der jeweiligen Type.
Medien greifen Dichtungswerkstoffe auf zwei Arten an:
- Physikalisch: Das Medium dringt in den Werkstoff ein oder löst Bestandteile wie Weichmacher heraus. Der Ring quillt oder schrumpft. Schrumpft er, sinkt die Verpressung bis zur Leckage, quillt er, ändern sich Härte und Festigkeit. Mehr dazu im Beitrag Quellung.
- Chemisch: Aggressive Medien spalten die Polymerketten, die dem Ring seine Dichteigenschaften geben. Er wird hart und spröde.
Welcher Werkstoff welches Medium verträgt, zeigt unser Tool Medienbeständigkeit für 430 Medien.
Die wichtigsten Werkstoffe und ihr Anwendungsprofil
Temperatur und Medium grenzen die passenden Werkstoffe ein. Hier die vier Werkstoffe aus unserem Sortiment und drei gängige Vergleichswerkstoffe:
Chemisch nahezu universell beständig und voll elastisch. Für aggressive Medien, Dampf und hohe Temperaturen. ECOLAST® ist unsere Marke für FFKM.
Mehr zu FFKM →Der Allrounder für Öle, Kraftstoffe und viele Chemikalien, bis +200 °C, FKM EX40 bis +225 °C.
Mehr zu FKM →Der FEP-Mantel bringt die Beständigkeit, der Kern die Rückstellkraft. Für statische Dichtstellen.
Mehr zu FEP-ummantelt →Chemisch nahezu inert von −250 bis +250 °C. Nicht elastisch, deshalb nur als Flanschdichtung.
Mehr zu PTFE →Für Heißwasser und Dampf, peroxidisch vernetzt bis 170 °C. In Mineralöl nur mäßig beständig.
Mehr zu EPDM →Für Mineralöle und Kraftstoffe, −30 bis +120 °C. Nicht für Wasserdampf und Ozon.
Mehr zu NBR →Sehr kälteflexibel und geruchsneutral, wegen geringer Abriebfestigkeit nur für statische Abdichtungen.
Mehr zu Silikon →Alle Werkstoffe im direkten Vergleich zeigt der Beitrag O-Ring Material.
Optimale Auslegung: Nutgestaltung
Breite und Tiefe der Nut lesen Sie für Normgrößen aus der Tabelle ab. Zuerst wählen Sie die Nutform:
Der Standard, wirtschaftlich gedreht oder gefräst.
Hält den Ring, wenn der Deckel oft geöffnet wird.
Für Deckel und engen Bauraum. Die Verpressung kann schwanken.
In vier Schritten zur Nut
So groß, wie der Bauraum erlaubt. Mehr Querschnitt heißt mehr Reserve.
Breite und Tiefe aus der Tabelle unten, den Innendurchmesser nach der Einbauart wie oben.
Verpressung, Füllgrad und Dehnung mit den drei Formeln, auch mit den Grenzmaßen.
Dichtspalt nach Härte und Druck, dazu die Toleranzen von O-Ring und Bauteilen.
O-Ring Nutmaße: Einbauraum nach Schnurstärke
Breite und Tiefe der Nut für 20 Schnurstärken, dazu die Verpressung und der Füllgrad, die sich daraus ergeben. Flanschdichtung, für FKM und FEP-ummantelte O-Ringe:
| d2 | Breite b | Tiefe t | Verpressung | Füllgrad |
|---|---|---|---|---|
| 1,00 | 1,90 | 0,70 | 30 % | 59 % |
| 1,50 | 2,80 | 1,10 | 27 % | 57 % |
| 1,78 | 3,20 | 1,30 | 27 % | 60 % |
| 2,00 | 3,40 | 1,50 | 25 % | 62 % |
| 2,50 | 3,90 | 1,90 | 24 % | 66 % |
| 2,62 | 4,00 | 2,00 | 24 % | 67 % |
| 3,00 | 4,60 | 2,30 | 23 % | 67 % |
| 3,53 | 5,30 | 2,70 | 24 % | 68 % |
| 4,00 | 6,00 | 3,10 | 22 % | 68 % |
| 4,50 | 6,50 | 3,50 | 22 % | 70 % |
| 5,00 | 7,40 | 3,90 | 22 % | 68 % |
| 5,33 | 7,60 | 4,20 | 21 % | 70 % |
| 5,50 | 7,60 | 4,40 | 20 % | 71 % |
| 6,00 | 8,00 | 4,80 | 20 % | 74 % |
| 6,50 | 8,40 | 5,30 | 18 % | 75 % |
| 7,00 | 8,70 | 5,70 | 19 % | 78 % |
| 7,50 | 9,50 | 6,20 | 17 % | 75 % |
| 8,00 | 9,80 | 6,70 | 16 % | 77 % |
| 9,00 | 11,20 | 7,60 | 16 % | 75 % |
| 10,00 | 12,20 | 8,60 | 14 % | 75 % |
Kolben- und Stangendichtung haben dieselben Nutmaße. Dynamische Nuten sind etwas tiefer, die geringere Verpressung hält die Reibung klein:
| d2 | Breite b | Tiefe statisch | Verpressung | Füllgrad | Tiefe dynamisch | Verpressung dynamisch |
|---|---|---|---|---|---|---|
| 1,00 | 1,58 | 0,70 | 30 % | 71 % | 0,85 | 15 % |
| 1,50 | 2,19 | 1,05 | 30 % | 77 % | 1,27 | 15 % |
| 1,78 | 2,53 | 1,30 | 27 % | 76 % | 1,50 | 16 % |
| 2,00 | 2,78 | 1,50 | 25 % | 75 % | 1,65 | 18 % |
| 2,50 | 3,37 | 1,90 | 24 % | 77 % | 2,12 | 15 % |
| 2,62 | 3,51 | 2,00 | 24 % | 77 % | 2,22 | 15 % |
| 3,00 | 3,98 | 2,30 | 23 % | 77 % | 2,55 | 15 % |
| 3,53 | 4,67 | 2,70 | 24 % | 78 % | 2,95 | 16 % |
| 4,00 | 5,23 | 3,10 | 22 % | 78 % | 3,30 | 18 % |
| 4,50 | 5,90 | 3,50 | 22 % | 77 % | 3,80 | 16 % |
| 5,00 | 6,48 | 3,90 | 22 % | 78 % | 4,30 | 14 % |
| 5,33 | 6,86 | 4,20 | 21 % | 77 % | 4,60 | 14 % |
| 5,50 | 7,05 | 4,40 | 20 % | 77 % | 4,80 | 13 % |
| 6,00 | 7,59 | 4,80 | 20 % | 78 % | 5,20 | 13 % |
| 6,50 | 8,17 | 5,30 | 18 % | 77 % | 5,60 | 14 % |
| 7,00 | 8,68 | 5,80 | 17 % | 76 % | 6,00 | 14 % |
| 7,50 | 9,29 | 6,30 | 16 % | 75 % | 6,50 | 13 % |
| 8,00 | 9,88 | 6,80 | 15 % | 75 % | 7,00 | 12 % |
| 9,00 | 11,14 | 7,70 | 14 % | 74 % | 7,90 | 12 % |
| 10,00 | 12,38 | 8,60 | 14 % | 74 % | 8,80 | 12 % |
Alle Maße in mm, Richtwerte von NH O-RING in Anlehnung an ISO 3601-2. FFKM: gleiche Breite, statische Tiefe 0,80 bis 0,90 × d2 für 10–20 % Verpressung, die dynamischen Tiefen gelten auch für FFKM. PTFE wird nur leicht verpresst, meist um 10 %, und hat eigene Nutmaße. Für Zwischengrößen und PTFE: Nutberechnung.
Kanten und Oberflächen
Radien statt scharfer Kanten an allen Nutkanten, die der Ring berührt, dazu Einführschrägen an Bohrung und Welle. Statische Dichtflächen mit Ra ≤ 1,6 µm, Nutgrund und Flanken mit Ra ≤ 3,2 µm, dynamische Laufflächen feiner, geschliffen oder poliert.
- b
- Nutbreite
- t
- Nuttiefe
- d2
- Schnurstärke vor dem Einbau
- r1
- Radius am Nutgrund
- r2
- Radius an der Nutkante
Mehr zu Nutformen und Nutmaßen lesen Sie in O-Ring Nuten und 10 Fragen zu O-Ring Nuten, welche Toleranzen gelten, im Beitrag O-Ring Toleranzen.
Optimale Auslegung: Systemdruck
Bei einer Nut unter Druck zählen vier Dinge: die Höhe des Drucks, die Druckrichtung, die Härte des O-Rings und die Größe des Dichtspalts. Daraus folgen drei Grundregeln:
- Hoher Druck: harter Werkstoff und kleiner Dichtspalt.
- Druck von innen: den Ring außen anliegend auslegen, mit 0–3 % Stauchung am Außendurchmesser.
- Druck von außen und Vakuum: den Ring innen anliegend auslegen, mit 0–3 % Dehnung am Innendurchmesser.
Bei hohem und wechselndem Druck wandert der Ring in der Nut. Ist der Spalt zu groß, presst ihn der Druck hinein, und die Nutkante schert Material ab. Dieses Schadensbild heißt Spaltextrusion. Harte Werkstoffe sind weniger anfällig. Wie groß der Spalt höchstens sein darf:
| Shore A | 0–50 bar | 50–100 bar | 100–200 bar |
|---|---|---|---|
| 70 | 0,06 mm | 0,03 mm | nur mit Stützring |
| 80 | 0,08 mm | 0,05 mm | 0,02 mm |
| 90 | 0,11 mm | 0,06 mm | 0,03 mm |
Was gegen Spaltextrusion hilft
- Härterer Werkstoff: 80 oder 90 Shore A statt 70 oder 75, etwa ECOLAST NH5901 HT mit 90 Shore A.
- Engerer Spalt: kleinere Fertigungstoleranzen an Bohrung und Welle.
- Größere Schnurstärke: mehr Querschnitt, mehr Reserve gegen das Abscheren.
- Radien an den Kanten: Scharfe Nutkanten scheren Material ab.
- Stützring: Er überbrückt den Spalt auf der druckabgewandten Seite.
Bauformen und Lage der Stützringe zeigt der Beitrag zur ISO 3601, mehr zum Verhalten unter Last O-Ringe unter Druck.
Statische und dynamische Anwendungen
Statisch bewegen sich die Dichtflächen nicht gegeneinander, dynamisch schon. Dann kommen Reibung, Oberfläche und Verschleiß hinzu, und die Auslegung ändert sich:
| Merkmal | Statisch | Dynamisch |
|---|---|---|
| Verpressung | 15–30 %, FFKM 10–20 % | 6–20 % |
| Dehnung auf dem Nutgrund | bis 6 % | bis 3 % |
| Nuttiefe Kolben und Stange | Spalte „statisch“ | etwas tiefer, Spalte „dynamisch“ |
| Lauffläche | Ra ≤ 1,6 µm | feiner, geschliffen oder poliert |
| Werkstoffe | alle, PTFE nur im Flansch | nicht FEP-ummantelt, nicht Silikon (VMQ, FVMQ) |
| Einbauarten | Flansch, Kolben, Stange | Kolben und Stange |
Mit O-Ringen gelingen bewegte Abdichtungen bei kurzen, langsamen Hüben und mäßigen Drücken. Mehr zu den Einbauarten lesen Sie in den Beiträgen Kolbendichtung und Flanschdichtung.
Optimale Auslegung für höhere Wirtschaftlichkeit
Über die Wirtschaftlichkeit einer Abdichtung entscheiden nicht die Kosten für Nut und O-Ring, sondern ein langer, störungsfreier Betrieb. Einmalige Einsparungen beim Einkauf verpuffen schnell, wenn eine Dichtstelle ausfällt. Drei Dinge schaffen gute Voraussetzungen:
- Normgröße statt Sondermaß: kürzere Lieferzeit und oft ein deutlich besserer Preis.
- Nut nach Tabelle und die Kennzahlen mit den Grenzmaßen geprüft, nicht nur mit dem Nennmaß.
- Werkstoff nach Temperatur, Medium und Druck, nicht allein nach dem Preis.
O-Ring 100 × 3,53 mm aus FKM in der Flanschnut mit 2,70 mm Tiefe und 5,30 mm Breite. Allein durch die Toleranz der Schnurstärke von ±0,10 mm liegt die Verpressung zwischen 21,3 und 25,6 % und der Füllgrad zwischen 65 und 72 %. Beides bleibt im Zielbereich.
Die Toleranz für jede Größe zeigt unser Rechner O-Ring Toleranzen.
Häufige Fragen
Wie hoch sollte die Verpressung eines O-Rings sein?
Warum sollte ich normgerechte O-Ringe nach ISO 3601 verwenden?
Welche Temperatur hält ein FKM O-Ring aus?
Wie wirkt sich der Systemdruck auf die O-Ring Auslegung aus?
Was ist Spaltextrusion und wie vermeide ich sie?
Welche O-Ring Werkstoffe eignen sich nicht für dynamische Anwendungen?
Wie berechne ich Verpressung und Füllgrad eines O-Rings?